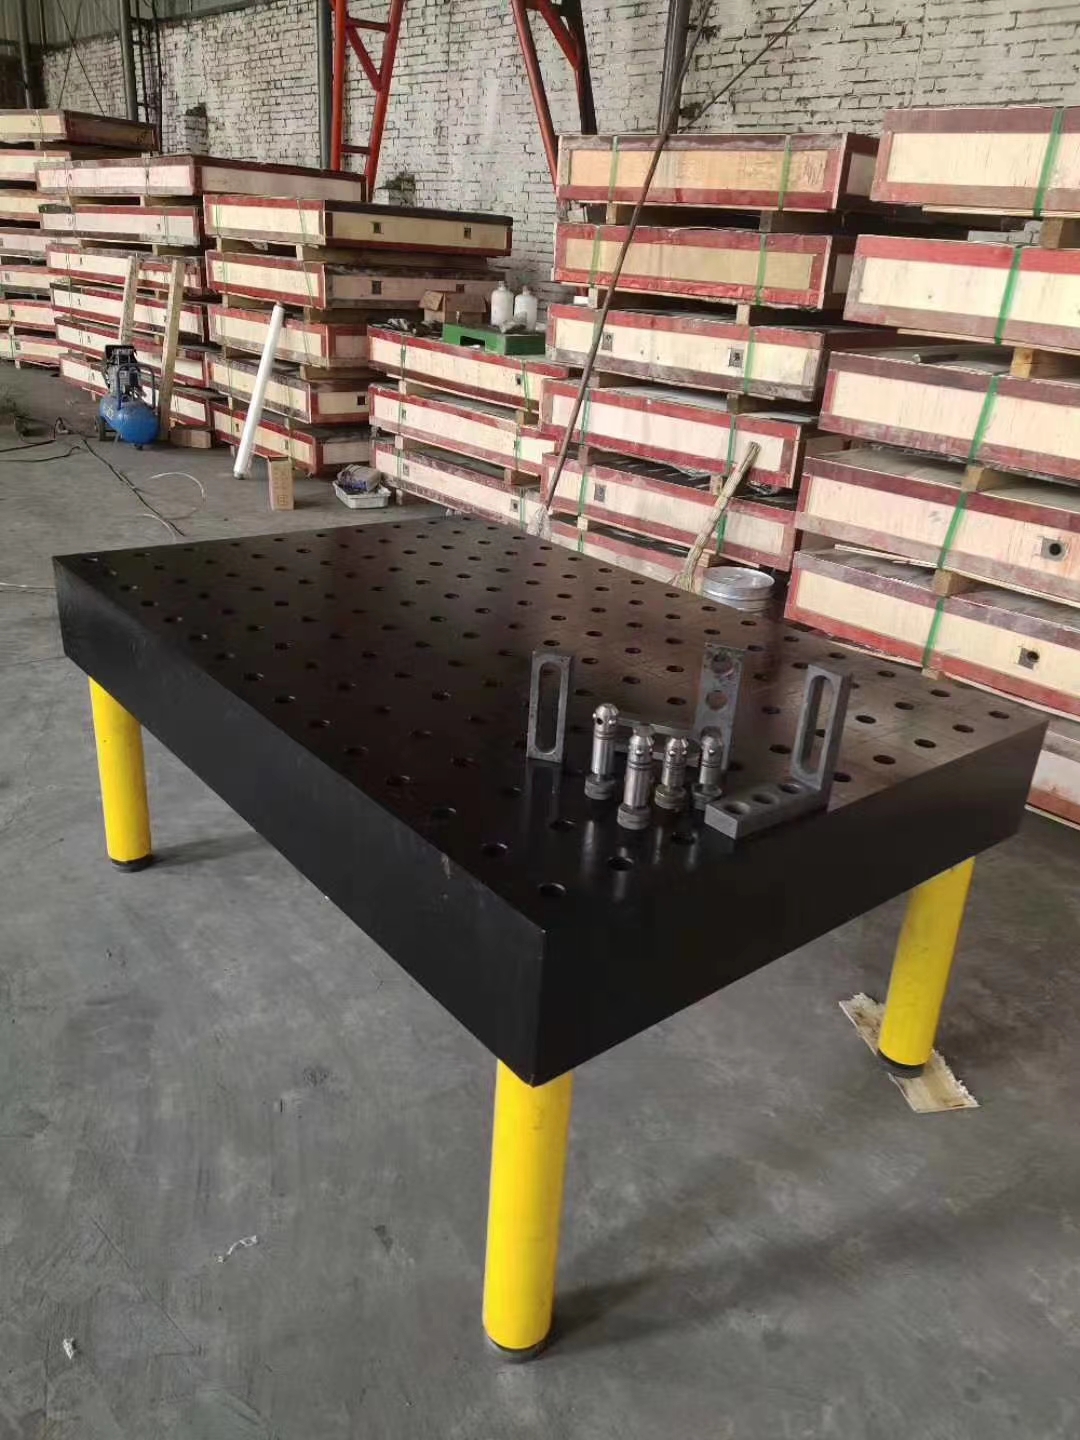
三维焊接平台也叫三维柔性焊接平台,是焊接工装领域的标准化基础工装,广泛应用于钢结构焊接、工程机械零部件焊接、车架焊接、箱体机架焊接等各类焊接生产场景。三维焊接平台由平台本体,搭配各类标准化工装附件组合而成,依托平台工作面的标准化孔系,能够快速完成定位件、压紧件、支撑件的组合搭建,实现不同规格工件的焊接定位装夹,不需要针对每一款工件单独制作固定工装,大幅降低工装制作成本,缩短产品换型时间,是焊接生产实现柔性化作业的重要装备。
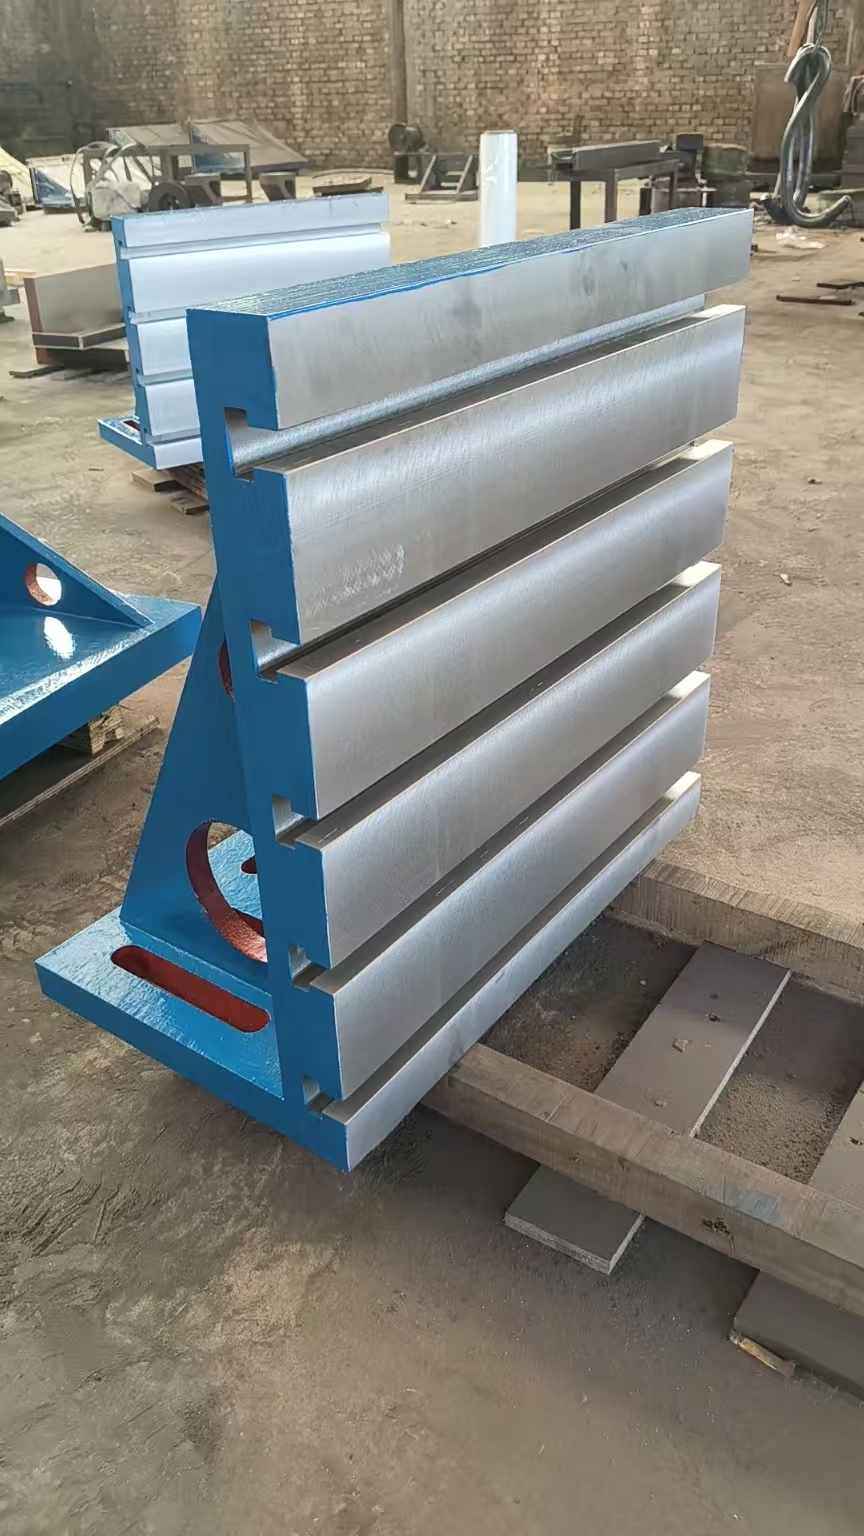
三维焊接平台本体材质常见为铸铁与钢板两种,铸铁平台本体采用灰铸铁铸造工艺,毛坯完成后进行时效处理,消除铸造内应力,后续经过机加工,在平台表面加工阵列排布的标准化定位孔,孔的尺寸、孔距遵循统一标准。钢板式三维焊接平台一般选用厚钢板焊接成型结构,经过去应力处理之后,加工基准孔。两种材质各有特点,铸铁平台减振性能更好,整体稳定性强;钢板平台自重相对轻,大型平台加工难度更低。平台工作面以及侧面都会加工标准孔位,不止顶面可以定位,平台四周立面同样可以安装工装配件,实现三维空间内多角度定位,这也是三维焊接平台区别于普通铸铁平台的核心特点。
平台配套工装附件种类丰富,包含定位销、锁紧销、支撑角铁、定位块、压紧器、可调支撑、连接块等标准化组件。所有配件的连接尺寸和平台孔系相互匹配,装配过程无需焊接固定,依靠销钉、螺栓完成快速组装。操作人员可以根据待焊接工件外形尺寸、焊接点位,自由组合各类附件,搭建对应的定位工装。当工件型号更换之后,可以快速拆解原有工装,重新组装新的定位结构,一套平台可以适配多款不同工件的焊接生产,尤其适合多品种、小批量的焊接加工场景。
在焊接作业过程中,工件定位精度可以得到有效保障。平台基准孔加工精度稳定,工装配件标准化程度高,组装完成后定位位置一致性好,同一批次工件焊接完成之后,尺寸偏差可以控制在合理区间,减少人工划线、手工找正带来的误差,提升焊接成品一致性。同时工装可以牢固固定工件,减少焊接过程中工件受热变形、位移,降低焊接废品率。相比传统靠角钢、简易夹具临时固定工件的方式,三维焊接平台能够减少人为因素对焊接质量的影响。
三维焊接平台在选型阶段,需要综合考量工件最大外形尺寸、工件重量、焊接工艺要求,确定平台的长宽厚度以及额定承载能力。平台规格跨度较大,小型平台用于小件机架焊接,大型平台可以满足重型车架、大型钢结构构件焊接。平台孔系有对应的标准体系,选购配件时,需要保证配件和平台孔系标准一致,确保配件能够顺利互换安装。
使用三维焊接平台有相应的操作注意事项。焊接作业时会产生焊渣,高温焊渣掉落容易灼伤平台工作面,所以作业时建议做好防护,及时清理平台表面焊渣。焊渣冷却硬化之后很难清理,堆积在基准孔或者工作面,会影响定位精度。平台承受载荷不能超过额定参数,重型工件放置尽量均匀受力,避免单点长期重载,造成平台本体形变。组装工装配件时,定位销、锁紧销安装到位,保证工装连接稳固,防止焊接过程工件松动。
日常维护方面,每次使用完毕,清理平台工作面、基准孔内的焊渣、灰尘,检查孔壁有无磕碰损伤,工装配件清洁后归类存放。定期检查平台工作面平面度以及基准孔精度,出现磨损、变形及时检修。工装配件妥善保管,避免丢失、磕碰变形,保证后续组装精度。
三维焊接平台凭借柔性化工装搭建能力,在现代焊接制造行业应用越来越广泛。它改变了传统焊接工装一次性制作、无法复用的模式,降低多品类产品的工装投入,缩短新产品试制周期。合理选型、规范使用、定期维护,能够持续发挥三维焊接平台优势,稳定保障焊接工件尺寸精度,提升焊接车间生产效率。
 #141
 #142
 #144
 #145